

 en


To flade slanger kan se identiske ud på en lagerhylde og præstere helt anderledes på en arbejdsplads. Den ene ruller fladt ud, holder en stabil 8 bar og overlever års sæsonbrug på en gård. Den anden udvikler en vabel i nærheden af en fitting, deler sig langs en foldelinje eller fejler en tryktest inden for måneder. Forskellen er sjældent selve PVC-harpiksen. Det er fremstillingsprocessen: hvordan sammensætningen fremstilles, hvordan armeringen påføres, og hvordan lagene bindes sammen. Denne artikel forklarer fremstillingsprocessen for flade PVC-slangerør trin for trin, og den fremhæver de trin, der bestemmer den virkelige verdens ydeevne.
Hvad er et fladt PVC-slangerør lavet af
Inden man ser på processen, hjælper det at forstå konstruktionen. Et fladt PVC-slangerør er ikke et enkelt ekstruderet rør. Det er en sammensat struktur med tre funktionelle lag:
| Lag | Materiale | Funktion |
|---|---|---|
| Indvendigt rør | PVC-blanding | Bærer væsken, giver en glat boring og kemisk resistens |
| Forstærkning | Polyestergarn med høj styrke | Bærer trykbelastningen og begrænser ekspansion |
| Yderbetræk | PVC-blanding | Beskytter forstærkningen mod slid, UV og vejr |
Forstærkningslaget er det, der adskiller en flad slange fra et almindeligt PVC-rør. Under tryk bærer polyestergarnet bøjlespændingen og forhindrer, at slangen ballonerer. Når slangen er tom, er der ingen stiv spiraltråd, så den falder fladt sammen og kan rulles, foldes og opbevares effektivt. Fremstillingsprocessen skal skabe en kontinuerlig, pålidelig binding mellem disse lag; hvis et lag svigter, svigter hele slangen.
Hvordan PVC flade slangerør fremstilles
Produktionslinjen kører kontinuerligt: sammensat råmateriale går ind i den ene ende, og færdig slange kommer ud i den anden. Hvert forarbejdningstrin styrer et specifikt sæt egenskaber i slutproduktet.
Forberedelse og blanding af råmaterialer
PVC-harpiks kommer som et tørt pulver. Det kan ikke ekstruderes til en fleksibel slange alene, så producenten blander det med blødgørere, varmestabilisatorer, smøremidler, UV-stabilisatorer og pigmenter. Blandingen blandes i en højhastighedsblander, indtil den når en defineret temperatur, og afkøles derefter til en tør blanding, der føres til ekstruderen.
Den sammensatte formulering er ikke bare en opskrift; det er et sæt af afvejninger. Mere blødgøringsmiddel forbedrer fleksibiliteten ved lav temperatur, men reducerer modstanden mod varmt vand. Stabilisatorsystemet påvirker langvarig varmeældning og farvestabilitet. En mager, omkostningsoptimeret blanding kan sænke salgsprisen, men slangen hærder i sollys, ældes hurtigere og bliver skør i koldt vejr. Købere, der planlægger at bruge slangen udendørs eller i kolde klimaer, bør spørge, om forbindelsen indeholder tilstrækkelig UV- og lavtemperaturstabilisering.
Ekstrudering af inderrør
Den tørre blanding smeltes i en enkeltsnekkeekstruder og tvinges gennem en ringformet matrice for at danne det indre rør. Ekstruderingstemperaturen ligger typisk i området fra 160 til 180°C, afhængigt af formuleringen. Vægtykkelsen styres af matricegabet, skruehastigheden og linjehastigheden.
To defekter betyder mest på dette stadium: nålehuller og ujævn vægtykkelse. Et nålehul lækker måske ikke med det samme, men det skaber et svagt punkt, der kan briste under tryk. Ujævn vægtykkelse giver tynde zoner, der bliver hurtigere trætte end resten af slangen. En kontrolleret produktionslinje overvåger vægtykkelsen kontinuerligt og afviser materiale uden for tolerance, før det bliver et færdigt produkt.
Forstærkningsvævning
Det indre rør passerer derefter gennem en cirkulær strikke- eller vævemaskine, der vikler polyestergarn med høj styrke omkring det. Garnantal, spænding og sting- eller vævetæthed bestemmer sprængtrykket og fleksibiliteten af den færdige slange. Dette er det vigtigste strukturelle trin i processen.
Ujævn garnspænding skaber svage steder, hvor forstærkningen bærer mindre belastning. En slange kan bestå visuel inspektion og stadig svigte tidligt, hvis garnet blev lagt inkonsekvent. Derfor kræver vævningstrinnet samme kontrolniveau som selve ekstruderingen.
Ekstrudering af ydre dæksel
En anden ekstruder påfører det ydre PVC-lag over det forstærkede indre rør. Den ydre smelte tvinges gennem hullerne i garnet og smelter sammen med det indvendige lag og indkapsler armeringen i en enkelt kompositvæg.
Lagadhæsion afgøres på denne station. Hvis den ydre forbindelse er for kold, eller dens formulering ikke er kompatibel med det indre lag, vil dækslet adskilles fra armeringen under bøjning eller tryk. Delaminering er en af de mest almindelige feltfejl i billige PVC flade slanger, og det er typisk en defekt indbygget, når det ydre dæksel blev påført.
Køling, udskrivning og skæring
Når det ydre dæksel er påført, passerer den kontinuerlige slange gennem vandbade, der afkøler den og låser de endelige mål. Mærkning påføres med inkjet- eller printruller, der normalt viser nominel diameter, arbejdstryk, testtryk, standard og produktionsdato. Automatiske skære- og opviklingssystemer trimmer derefter slangen i standardlængder, typisk 20, 50 eller 100 meter, og pakker den til forsendelse.
Mærkningskvalitet betyder mere, end det ser ud til. Det er købers hurtige reference på stedet for, om en slange er normeret til det påtænkte tryk. En producent, der anvender klare, holdbare og nøjagtige markeringer, er også mere tilbøjelige til at opretholde sporbarhed gennem hele processen.
Kobling og endemontering
Mange flade PVC-slangerør er forsynet med koblinger, og det er denne station, hvor en stor del af feltfejlene stammer fra. Slangen skubbes over koblingens endestykke, og en krave krympes, sænkes eller klemmes på plads. Hvis krympediameteren er for lille, skæres armeringen; hvis den er for stor, trækkes koblingen af under tryk.
Processen skal matche fittingen til slangekonstruktionen. Storz-koblinger er almindelige i brandvæsenet og industriel vandoverførsel, mens camlock- og gevindtyper forekommer i landbrugs- og byggearbejde. I minedrift, hvor slangen gentagne gange tilsluttes og frakobles på stedet, er tilpasningsspecifikationen endnu mere kritisk; det er derfor vores flade slanger i minedrift med Storz-stik er bygget med en afstemt crimp-specifikation og testet som komplette samlinger.
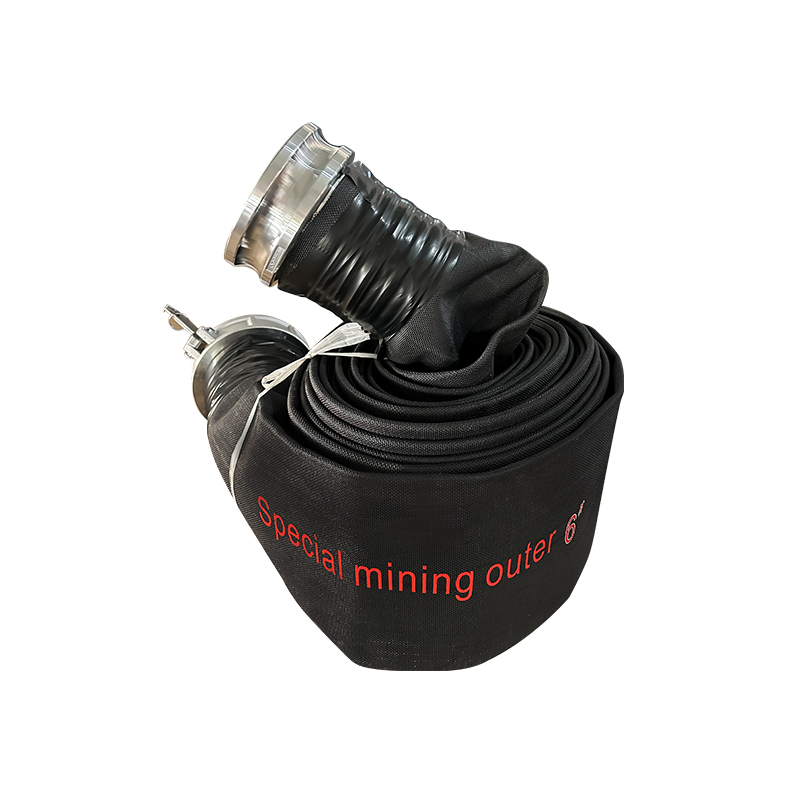 Engros 6-tommer slidstærk flad slange med Storz-stik til minedrift Taizhou Jun an Fire Technology Co., Ltd er engrossalg af 6-tommer slidstærk flad slange med Storz-stik til eksternt afløb i minedrift... Se produkt →
Kvalitetskontrol og test
Færdige PVC flade slangerør bør ikke forlade fabrikken uden verifikation. Undersøgelser dækker vægtykkelse, diameter og udseende, mens endelige tests simulerer de forhold, der forårsager fejl i marken. Tabellen nedenfor viser de test, som en kompetent producent kører på produktionsbatcher.
| Test | Hvad det verificerer | Typisk forventning |
|---|---|---|
| Dimensionel inspektion | Indvendig diameter, vægtykkelse, flad bredde | Værdier inden for deklareret tolerance |
| Hydrostatisk bevistest | Lækatæthed under tryk | Holdt på 1,5x arbejdstryk uden lækage |
| Sprængtrykstest | Maksimalt tryk før fejl | Sprængte ved ca. 3-4x det nominelle arbejdstryk |
| Adhæsionstest | Vedhæftningsstyrke mellem lagene | Ingen adskillelse ved den specificerede skrælningskraft |
| Visuel og UV-kontrol | Overfladekvalitet, farveensartethed, UV-bestandighed | Ingen vabler, revner eller ujævn farve |
Disse tests er ikke valgfrit papirarbejde. Når en leverandør kan dele faktiske testrapporter, demonstrerer de, at processen er stabil. Når de ikke kan, er slangen en sort boks: Køberen finder først ud af, hvad der er indeni, efter at slangen er i brug. For et praktisk overblik over, hvordan disse testresultater omsættes til daglige præstationer, se vores guide til Anvendelser, sammenligninger og vedligeholdelse af PVC-slange .
Hvad fremstillingsprocessen betyder for købere
Fremstillingsprocessen er også et indkøbskriterium. To slanger kan have det samme trykte arbejdstryk og meget forskellige levetider, fordi den ene proces er styret og den anden ikke. Når du evaluerer en leverandør, skal du fokusere på de variabler, som processen styrer:
- Sammensætningskontrol. Intern sammensætning giver dig sporbarhed og mulighed for at justere formuleringen til OEM- og ODM-projekter. En leverandør, der køber færdiglavet masse, kan ikke besvare detaljerede materialespørgsmål.
- Forstærkningskonsistens. Bed om en faktisk sprængtestrapport i stedet for en brochureværdi. Garnetæthed og -spænding afgør, om det nominelle tryk er reelt.
- Lagadhæsionsbevis. Delaminering er det mest almindelige feltfejl i flade slanger. Et peel- eller vedhæftningstestresultat fortæller dig, om lagene faktisk er bundet.
- Koblingskvalitet. De fleste lækagekrav starter ved monteringen. Kontroller, om de samlede slanger er prøvetestet inden forsendelse.
- Fabrikseje. En direkte producent kan besvare processpørgsmål og foretage ændringer meget hurtigere end en handelsvirksomhed, der ommærker importerede varer.
Til standardvanding og generel vandoverførsel er en velfremstillet flad PVC-slange stadig den mest omkostningseffektive mulighed. Hvis du køber en pålidelig slange til almindelig brug, en korrekt bygget PVC foret flad slange vil håndtere mange års service til en brøkdel af prisen på specialmaterialer.
 Engros lærredslange til brandslukning/landbrugsvanding Taizhou Jun'an Fire Technology Co., Ltd. er Kinas engrosleverandør af lærredsslange, eksportør, vores lærredsslange bruges hovedsageligt til brandslukning... Se produkt →
| Parameter | Flad PVC slange | TPU flad slange |
|---|---|---|
| Grundmateriale | PVC-harpiks med blødgørere og stabilisatorer | Termoplastisk polyurethan |
| Ekstruderingstemperatur | Ca. 160-180°C | Ca. 180-220°C |
| Fleksibilitet ved lav temperatur | Moderat | Bedre |
| Slidstyrke | Godt | Høj |
| Typiske anvendelser | Vanding, generel vandoverførsel, brandslanger | Minedrift, industriel overførsel, service med høj slid |
Når applikationen involverer skarpe sten, konstant slæb eller koldt vejr, en TPU foret liggende flad slange er normalt de højere omkostninger værd. Forstærknings- og limningstrinene følger samme logik i begge materialer; kun sammensætningen og behandlingsvinduet ændres.
 Engros TPU Layflat-slange - Kraftig, let, holdbar vandslange til Irr Taizhou Jun an Fire Technology Co., Ltd er engroshandel med TPU Layflat slange - kraftig, let, holdbar vandslange til kunstvandingsforsyning... Se produkt →
At vælge den rigtige diameter betyder lige så meget som materialet. En overdimensioneret slange er unødvendigt tung og dyr, mens en underdimensioneret giver for stort tryktab. Brug vores PVC layflaad slange størrelsesguide for at matche boringen til din flowhastighed og pumpeydelse.
Se endelig på ansøgningen fra et vedligeholdelsesperspektiv. En slange, der er nem at inspicere, opbevare fladt og tilslutte igen sæson efter sæson, vil sænke de samlede driftsomkostninger. Dette er hovedårsagen layflat slanger er meget udbredt i landbrugsvanding og ved midlertidig vandoverførsel: den samme fremstillingsproces, der gør dem stærke under tryk, gør dem også kompakte, når de ikke er i brug. At forstå, hvordan slangen er bygget, giver dig et praktisk grundlag for at sammenligne leverandører, bedømme testrapporter og undgå de fejl, der først viser sig, efter at slangen er i marken.


